


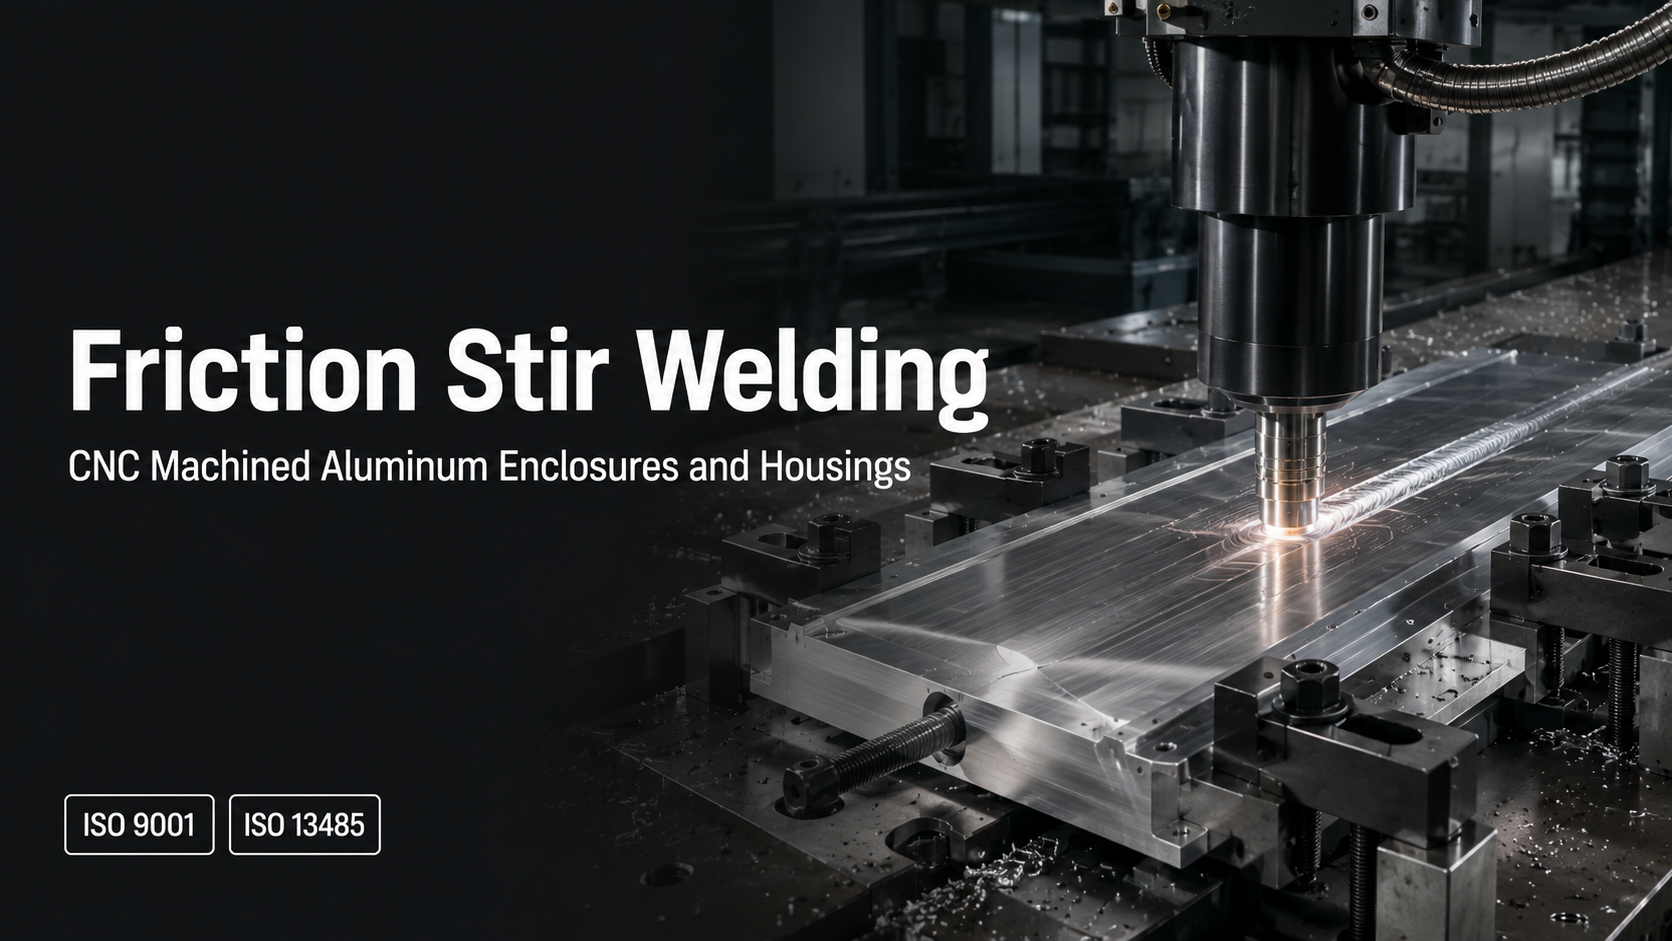
Aluminiumgehäuse und -abdeckungen, die dicht, korrosionsbeständig und formstabil bleiben müssen, sind mit herkömmlichen Schmelzschweißverfahren schwer herzustellen. WIG- und MIG-Schweißen schmelzen das Grundmaterial, was zu Porosität, Verzug und Wärmeeinflusszonen führt, die sowohl die Luftdichtheit als auch die Bearbeitungsgenauigkeit nach dem Schweißen beeinträchtigen können.
Mit der steigenden Nachfrage nach leichten, dichten Aluminiumbaugruppen – von Elektronikgehäusen bis hin zu Gehäusen für das Wärmemanagement – benötigen Hersteller zunehmend ein Fügeverfahren, das die Materialeigenschaften bewahrt und gleichzeitig enge Toleranzen durch die Endbearbeitung einhält. Das Rührreibschweißen (Friction Stir Welding, FSW) löst dieses Problem, indem es Metalle ohne Schmelzen verbindet und sich gut mit der CNC-Bearbeitung kombinieren lässt, wenn beide Prozesse vom selben Produktionsteam gesteuert werden.
Dieser Artikel erklärt, was Rührreibschweißen ist, für welche Aluminiumsorten und Verbindungsarten es am besten geeignet ist, typische Prozessparameter und die Verbindungsfestigkeit, und wie die Kombination von Rührreibschweißen mit CNC-Bearbeitung dichte, präzise Aluminiumgehäuse vom Prototyp bis zur Produktion unterstützt.

Was ist Rührreibschweißen?
Das Rührreibschweißen ist ein Feststoff-Fügeverfahren. Ein rotierendes Werkzeug mit Schulter und Stift wird in die Fugenlinie zwischen zwei Werkstücken eingeführt und entlang der Naht bewegt. Die Reibung zwischen dem Werkzeug und dem Material erzeugt lokale Wärme, die das Aluminium erweicht, ohne seinen Schmelzpunkt zu erreichen. Das Werkzeug rührt und schmiedet dann das erweichte Material mechanisch zusammen, während es sich entlang der Fuge bewegt.
Da das Grundmaterial niemals schmilzt, vermeidet das Rührreibschweißen die Erstarrungsfehler, die mit dem Schmelzschweißen verbunden sind, wie Porosität, Heißrisse und Schrumpfungsporen. Dies macht es gut geeignet für Fugen, die luftdicht und strukturell konsistent bleiben müssen, einschließlich abgedichteter Gehäuse und druckhaltender Abdeckungen.
Warum Rührreibschweißen mit CNC-Bearbeitung kombinieren?
FSW und CNC-Bearbeitung haben eine gemeinsame Anforderung: Beide erfordern eine starre Werkstückspannung und präzise Bewegungssteuerung, um genaue, wiederholbare Ergebnisse zu erzielen. Wenn das Rührreibschweißen im eigenen Haus neben der CNC-Bearbeitung durchgeführt wird, können beide Prozesse als Teil eines einzigen Arbeitsablaufs geplant werden, anstatt von separaten Subunternehmern gehandhabt zu werden.
Dies ist aus drei praktischen Gründen wichtig:
Reduzierter Teileumschlag. Bearbeitete Rohlinge können geschweißt und dann für die Endbearbeitung wieder in CNC-Spannvorrichtungen zurückgeführt werden, ohne dass ein Versand zwischen den Anlagen erforderlich ist, was das Beschädigungsrisiko senkt und die Lieferzeit verkürzt.
Bessere Verzugskontrolle. Da FSW ein Verfahren mit geringerer Wärmeeinbringung ist als das Schmelzschweißen, verziehen sich geschweißte Baugruppen vor der Endbearbeitung weniger, sodass Dichtflächen und Befestigungselemente nach dem Schweißen in engeren Toleranzen gehalten werden können.
Konstante Qualitätsverantwortung. Wenn ein einziger Lieferant sowohl die Schweiß- als auch die Bearbeitungsschritte kontrolliert, können durch das Schweißen verursachte Maßprobleme erfasst und korrigiert werden, bevor das Teil die Endkontrolle erreicht, anstatt nachdem es bereits einen Schweiß-Subunternehmer verlassen hat.

Für FSW geeignete Materialien und Verbindungsarten
Das Rührreibschweißen wurde ursprünglich für Aluminium entwickelt und wird am häufigsten für Aluminiumlegierungen eingesetzt, obwohl es unter den richtigen Parametern auch andere Nichteisenmetalle verbinden kann.
| Material | FSW Schweißbarkeit | Typische Verbindungsart | Häufige Anwendung |
|---|---|---|---|
| 6061-T6 Aluminium | Ausgezeichnet | Stumpf / Überlappend | Allgemeine Gehäuse, Halterungen, Strukturgehäuse |
| 6063 Aluminium | Ausgezeichnet | Stumpf | Extrudierte Gehäuse, Kühlkörper |
| 7075 Aluminium | Gut (etwas Erweichung in der Wärmeeinflusszone) | Stumpf | Hochfeste Strukturplatten |
| 5083 Aluminium | Ausgezeichnet | Stumpf / Überlappend | Dickwandige und seewasserbeständige Gehäuse |
| Unähnliche Al-Legierungen | Erreichbar mit Parametersteuerung | Überlappend bevorzugt | Leichte Hybridbaugruppen |
Stumpfverbindungen sind die häufigste Konfiguration für abgedichtete Gehäuse, da eine durchgehende, voll durchgeschweißte Linie einfacher zu prüfen und entlang einer flachen Passfläche abzudichten ist. Überlappende Verbindungen werden verwendet, wo sich überlappende Blech- oder Plattenabschnitte für die Baugruppen-Geometrie praktischer sind.
Prozessparameter und Verbindungsfestigkeit
Die Verbindungsqualität beim Rührreibschweißen hängt vom Gleichgewicht zwischen Werkzeugdrehzahl, Vorschub (Schweiß-)Geschwindigkeit und Werkzeuggeometrie ab. Diese Parameter werden durch Probeschweißungen festgelegt, bevor die Produktion beginnt.
| Parameter | Typischer Bereich (Referenz 6061 Aluminium) |
|---|---|
| Werkzeugdrehzahl | 700 – 1600 U/min |
| Vorschub (Schweiß-)Geschwindigkeit | 60 – 150 mm/min |
| Schulterdurchmesser | 10 – 15 mm, je nach Plattendicke |
| Typische Zugfestigkeit der Verbindung | Ungefähr 70% – 76% der Festigkeit des Grundmaterials |
Die Vorschubgeschwindigkeit hat den stärksten Einfluss auf die Zugfestigkeit der Verbindung, gefolgt vom Werkzeugneigungswinkel und der Drehzahl. Da diese Parameter interagieren, werden neue Materialstärken oder Legierungskombinationen vor der Finalisierung eines Produktionsparametersatzes mit Probeschweißungen und zerstörenden Prüfungen validiert.

Typische Anwendungen
Das Rührreibschweißen wird überall dort eingesetzt, wo eine dichte oder strukturell konsistente Aluminiumverbindung ohne das Verzugsrisiko des Schmelzschweißens benötigt wird:
Abgedichtete Elektronik- und Instrumentengehäuse – Gehäuse, die eine luftdichte Abdichtung zum Umweltschutz oder zur optischen Ausrichtung gewährleisten müssen.
Wärmemanagementgehäuse – Kühlplatten, Kühlkörper und flüssigkeitsgekühlte Gehäuse, bei denen die Integrität der Verbindung sowohl die Abdichtung als auch die Wärmeübertragung beeinflusst, ähnlich den Anforderungen an kundenspezifische Blechteile für Flüssigkeitskühlsysteme.
Struktur-Aluminiumplatten – versteifte Platten und Halterungen, die eine voll belastbare Verbindung ohne zusätzliches Gewicht durch Befestigungselemente erfordern.
Batterie- und Stromversorgungsgehäuse – größere, dickwandige Aluminiumbaugruppen, bei denen Mehrlagenschweißen mit präziser Bearbeitung von Dichtflächen kombiniert wird.
Qualitätskontrolle und Inspektion nach dem Schweißen
Da Rührreibschweißnähte das Grundmaterial nicht schmelzen, kann eine visuelle Inspektion allein die innere Fugenqualität nicht bestätigen. Typischerweise wird eine Kombination von Inspektionsmethoden angewendet:
Farbeindringprüfung oder Röntgenprüfung zur Erkennung von Oberflächen- oder Untergrundfehlern wie Hohlräumen oder mangelnder Fusion entlang der Schweißnaht.
Maßprüfung durch KMG nach dem Schweißen und der Endbearbeitung, um zu bestätigen, dass Dichtflächen und Befestigungselemente innerhalb der Toleranz bleiben.
Leck- oder Druckprüfung für Gehäuse, die im Betrieb eine luft- oder wasserdichte Abdichtung gewährleisten müssen.
Nachbearbeitung wird oft verwendet, um Dichtflächen, O-Ring-Nuten und Befestigungsbohrungen wieder auf die Endtoleranz zu bringen und die Oberfläche für Behandlungen wie Schwarzanodisieren vorzubereiten, wo Korrosionsbeständigkeit oder eine kontrollierte Oberflächengüte erforderlich ist.
XY-Globals interne FSW- und CNC-Fähigkeiten
Bei XY-Global wird das Rührreibschweißen intern durchgeführt, nicht ausgelagert, was es ermöglicht, das Schweißen und die CNC-Bearbeitung als eine einzige Produktionssequenz zu planen, anstatt sie über separate Lieferanten zu koordinieren. Dies ist besonders nützlich für Aluminiumgehäuse und -abdeckungen, die sowohl eine dichte Verbindung als auch enge Nachbearbeitungstoleranzen an Montage- oder Passflächen erfordern.
Unsere Fähigkeiten umfassen:
Rührreibschweißen von 6061, 6063, 5083 und 7075 Aluminiumlegierungen
Stumpf- und Überlappungsverbindungen für Gehäuse, Platten und Halterungen
CNC-Nachbearbeitung zur Wiederherstellung kritischer Toleranzen an Dichtungs- und Montageelementen
Maßprüfung mittels KMG und Oberflächengütekontrolle nach der Bearbeitung
Unterstützung von Prototypen-Schweißungen bis zur Serienproduktion
FAQ
Ist Rührreibschweißen stärker als herkömmliches Schweißen?
Rührreibschweißnähte behalten typischerweise etwa 70–76 % der Zugfestigkeit des Aluminiumgrundmaterials, was vergleichbar oder besser ist als viele schmelzgeschweißte Aluminiumverbindungen, während Porositäts- und Heißrissfehler vermieden werden, die bei geschmolzenen Schweißnähten häufig sind.
Kann Rührreibschweißen auch an bearbeiteten Teilen, nicht nur an Flachblechen, angewendet werden?
Ja. FSW wird häufig auf bearbeitete oder extrudierte Aluminiumkomponenten vor oder nach bestimmten Bearbeitungsschritten angewendet, solange die Fugen-Geometrie eine ausreichende Materialstärke und eine starre Spannfläche für das Werkzeug bietet.
Hinterlässt Rührreibschweißen eine sichtbare Markierung auf dem Teil?
Der Prozess hinterlässt eine charakteristische Oberflächenstruktur entlang der Schweißnaht und ein kleines Austrittsloch, an dem das Werkzeug zurückgezogen wird. Beides kann durch Nachbearbeitung entfernt oder angepasst werden, wenn eine saubere Oberfläche erforderlich ist.
Welcher Dickenbereich ist für das Rührreibschweißen geeignet?
FSW wird üblicherweise bei Aluminiumabschnitten von etwa 1,5 mm bis zu 50 mm oder mehr eingesetzt, wobei dickere Abschnitte in der Regel Mehrlagenschweißen und leistungsstärkere Geräte erfordern.
Das Rührreibschweißen verleiht Aluminiumgehäusen eine Festkörperverbindung, die die Verzugs- und Porositätsrisiken des Schmelzschweißens vermeidet, während sie mit engen Nachbearbeitungstoleranzen kompatibel bleibt. Wenn Schweißen und CNC-Bearbeitung von demselben internen Team durchgeführt werden, können versiegelte Aluminiumbaugruppen innerhalb eines einzigen kontrollierten Arbeitsablaufs vom Rohmaterial bis zum fertigen, inspizierten Teil gelangen. Wenn Sie ein versiegeltes Aluminiumgehäuse entwickeln, das sowohl Schweißen als auch Präzisionsbearbeitung erfordert, kann unser Ingenieurteam Ihr Design überprüfen und eine für Ihre Anwendung geeignete Verbindungs-Konfiguration empfehlen.


Aktie:
Präzisions-CNC-Bearbeitung von Titan: Werkstoffe, Toleranzen und Bearbeitungsstrategien
CNC-Bearbeitung vs. 3D-Druck für kundenspezifische Teile