Seien wir ehrlich: Ein Aluminiumprofil kommt selten montagefertig von der Produktionslinie.
Das Profil mag bereits die richtige Gesamtform haben, aber die meisten Industrieteile benötigen immer noch präzise platzierte Bohrungen, Gewinde, Schlitze, Montageflächen, Anschlussöffnungen oder bearbeitete Enden, bevor sie wie vorgesehen passen und funktionieren können. Hier wird die CNC-Bearbeitung unerlässlich.
Bei kundenspezifischen Industrieteilen ist die eigentliche Frage nicht, ob Extrusion oder CNC-Bearbeitung das bessere Verfahren ist. Es geht vielmehr darum, wie die beiden kombiniert werden sollten. Profildesign, Produktionsvolumen, Toleranzen, Spannvorrichtungen und Werkzeugkosten beeinflussen alle den endgültigen Fertigungsweg.
Mit über 15 Jahren Fertigungserfahrung unterstützt XY-Global Aluminium-Extrusionsprojekte von der Profilprüfung und Bearbeitungsplanung über die CNC-Bearbeitung, Oberflächenveredelung bis hin zur Endkontrolle. Lesen Sie diesen Artikel für unseren praktischen Leitfaden zur CNC-Aluminiumextrusion, von der Prozessplanung bis zu den Designüberlegungen.

Kurze Einführung in die CNC-Aluminiumextrusion
Die CNC-Aluminiumextrusion beschreibt normalerweise einen zweistufigen Fertigungsprozess.
Extrusion wird für Merkmale verwendet, die sich entlang der Länge des Teils fortsetzen, wie z.B. Kanäle, Rippen, Hohlprofile, Montagenuten und Kühlrippen.
Die CNC-Bearbeitung wird für lokale Merkmale verwendet, die nicht durch die Extrusionsdüse hergestellt werden können, einschließlich gebohrter und Gewindebohrungen, Montageschlitze, Taschen und Aussparungen, Senkbohrungen und Ansenkungen usw.
Die beiden Prozesse erfüllen unterschiedliche Aufgaben. Die Extrusion formt effizient das Grundprofil, während die CNC-Bearbeitung die Details steuert, die Montage, Ausrichtung und Funktion beeinflussen.
Warum Aluminiumextrusion mit CNC-Bearbeitung kombinieren?
Reduzierter Materialabtrag
Eine kundenspezifische Extrusion kann Material nahe an die Stelle bringen, an der es im fertigen Teil benötigt wird. Die CNC-Bearbeitung beschränkt sich dann auf die Bohrungen, Oberflächen und Öffnungen, die eine präzisere Kontrolle erfordern.
Zum Beispiel kann ein hohles Gehäuse, das aus einem Massivblock hergestellt wird, eine große interne Kavität erfordern, die ausgefräst werden muss. Ein extrudiertes Hohlprofil enthält diese Kavität bereits, so dass nur die Enden, Montagelöcher und Anschlussöffnungen bearbeitet werden müssen.
Kürzere Bearbeitungszyklen
Weniger Materialabtrag bedeutet normalerweise weniger Bearbeitungsdurchgänge und weniger Werkzeugeingriff.
Die Einsparung ist oft bei langen Teilen oder Profilen mit komplexen Innenbereichen deutlicher spürbar. Die CNC-Bearbeitung verursacht immer noch Kosten, wird aber nur dort eingesetzt, wo sie einen funktionalen Mehrwert bietet.
Konsistente Hauptgeometrie
Sobald der Extrusionsprozess stabil ist, kann der gleiche Querschnitt kontinuierlich hergestellt werden. Die Profile können dann in verschiedene Längen geschnitten oder in verschiedene Teileversionen bearbeitet werden.
Ein einziges Profil kann eine Produktfamilie mit unterschiedlichen Bohrbildern, Endmerkmalen oder Gesamtlängen unterstützen.
Mehr Optionen für funktionales Design
Die Extrusion kann Merkmale integrieren, deren Herstellung allein durch Zerspanung kostspielig wäre, wie zum Beispiel:
Die CNC-Bearbeitung fügt dann die Merkmale hinzu, die eine genaue Positionierung erfordern oder sich nicht über die gesamte Länge des Teils erstrecken.
CNC-Aluminiumextrusions-Herstellungsprozess
Der genaue Fertigungsweg hängt vom Profil, der Legierung, den Toleranzen und der Oberflächengüte ab. Ein typisches Projekt folgt den untenstehenden Schritten.
1. Profilprüfung und Werkzeugdesign
Die erste Stufe ist die Überprüfung des vorgeschlagenen Querschnitts.
Der Lieferant muss Wandstärke, Hohlprofile, Rippen, Schraubenkanäle, kosmetische Oberflächen und die Größe des Profils berücksichtigen. Die Bereiche, die später bearbeitet werden sollen, müssen ebenfalls identifiziert werden.
In dieser Phase sollte nicht nur geprüft werden, ob das Profil extrudiert werden kann. Es sollte auch berücksichtigt werden, wie es gehalten, bearbeitet und geprüft wird. Ein Profil, das leicht zu extrudieren ist, kann immer noch schwierig in einer CNC-Spannvorrichtung zu positionieren sein.
2. Extrusion und Wärmebehandlung
Aluminiumbolzen werden erhitzt und durch die Extrusionsdüse gedrückt. Das kontinuierliche Profil wird gekühlt, gestreckt und in Handhabungslängen geschnitten.
Je nach Legierung und gewünschtem Härtegrad kann das Material anschließend einer künstlichen Alterung oder einem anderen Wärmebehandlungsverfahren unterzogen werden.
Wärmebehandlung und Richten beeinflussen die endgültigen mechanischen Eigenschaften, die Geradheit und die Dimensionsstabilität des Profils.
3. Ablängen
Das Profil wird in einzelne Rohlinge geschnitten. Eine Schnittzugabe kann erforderlich sein, wenn die Enden später durch CNC-Bearbeitung bearbeitet werden. Die Rohlingslänge muss auch zur Spannvorrichtung, zum Maschinenweg und den endgültigen Maßanforderungen passen.
Bei kosmetischen Profilen sollten Handhabungs- und Schnittmethoden kontrolliert werden, um Kratzer und Kantenschäden zu reduzieren.
4. CNC-Bearbeitung
Die geschnittenen Rohlinge werden in eine Bearbeitungsvorrichtung geladen. Je nach Zeichnung kann das Profil gefräst, gebohrt, mit Gewinde versehen, geschlitzt oder endbearbeitet werden.
Ein einfaches Teil kann in einem einzigen Arbeitsgang fertiggestellt werden. Teile mit Merkmalen auf mehreren Seiten erfordern möglicherweise mehrere Aufspannungen, eine Drehvorrichtung oder 4-Achsen- und 5-Achsen-Bearbeitung.
Die Bearbeitungssequenz sollte sowohl Abmessungen als auch Verformungen kontrollieren. Das Entfernen von zu viel Material von einer Seite eines dünnen Profils kann Spannungen lösen und die Geradheit beeinträchtigen.
5. Entgraten und Reinigen
Bearbeitete Kanten, Löcher und Schlitze werden entgratet.
Die Teile werden anschließend gereinigt, um Schneidflüssigkeit, Aluminiumspäne und andere Verunreinigungen vor der Oberflächenbehandlung oder Inspektion zu entfernen.
6. Oberflächenbehandlung
Gängige Oberflächenbehandlungen für CNC-bearbeitete Aluminiumprofile umfassen Eloxieren, Harteloxieren, Pulverbeschichten, Nasslackieren, Sandstrahlen usw.
Die Oberflächenbehandlung sollte berücksichtigt werden, bevor der CNC-Prozess abgeschlossen wird. Gewinde, elektrische Kontaktpunkte, Lagersitze und eng anliegende Bereiche erfordern möglicherweise eine Maskierung oder Bearbeitung nach der Veredelung.
7. Inspektion und Verpackung
Die Inspektion kann den extrudierten Querschnitt, die Gesamtlänge, den Lochdurchmesser, den Gewindezustand, die Lochposition, die Ebenheit, die Geradheit und das kosmetische Erscheinungsbild umfassen.
Die Verpackung ist besonders wichtig für eloxierte oder lackierte Profile. Lange Teile können sich während des Transports aneinander reiben, wenn sie nicht korrekt getrennt und gestützt werden.

Gängige CNC-Operationen für Aluminiumprofile
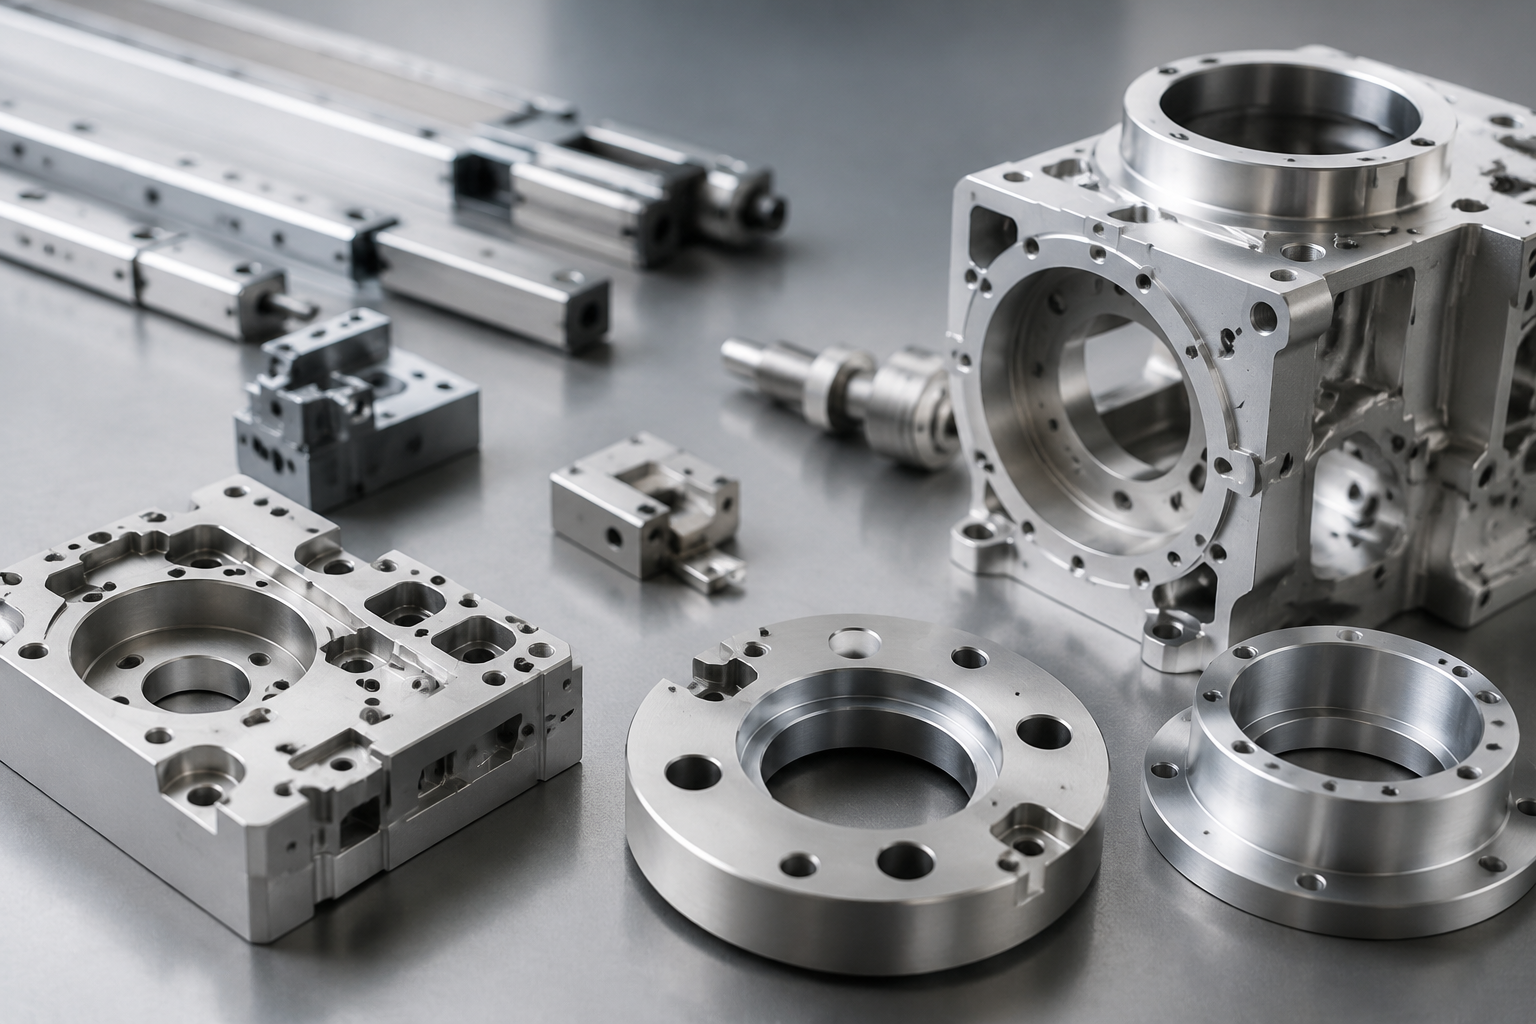
Die CNC-Bearbeitung kann extrudierten Profilen eine Vielzahl von Merkmalen hinzufügen.
| CNC-Operation |
Typische Anwendung |
| Bohren |
Montagelöcher, Passstifte und Zugangslöcher |
| Gewindeschneiden |
Gewindeverbindungen und Montagepunkte |
| Fräsen |
Flächen, Absätze, Taschen und lokale Profiländerungen |
| Schlitzen |
Einstellschlitze, Führungselemente und Kabelöffnungen |
| Senken |
Einbau von versenkten Schrauben und Bolzen |
| Anfasen |
Flächenbündiger Befestigungseinbau |
| Endbearbeitung |
Endgültige Länge und kontrollierte Endflächen |
| Ausschnittbearbeitung |
Fenster, Anschlussöffnungen und Zugangsklappen |
| Gravieren |
Teilenummern, Ausrichtungsmarkierungen und Rückverfolgbarkeit |
| Mehrseitenbearbeitung |
Merkmale auf mehreren Flächen des Profils |
Die am besten geeignete Bearbeitungsmethode hängt von der Profillänge, der Lage der Merkmale und der erforderlichen Menge ab.
Für Großserienteile können spezielle Vorrichtungen verwendet werden, um die Ladezeit zu verkürzen und die Wiederholgenauigkeit zu verbessern. Projekte mit geringerem Volumen können modulare Vorrichtungen verwenden, die mehr Flexibilität ermöglichen.
Gängige Aluminiumlegierungen
6061
6061 bietet ein praktisches Gleichgewicht aus Festigkeit, Bearbeitbarkeit und Korrosionsbeständigkeit. Es wird häufig für Automatisierungsgeräte, Maschinenkomponenten, Strukturteile und Industrieanlagen verwendet.
Die Extrudierbarkeit sollte bei dünnen oder hochkomplexen Profilen noch überprüft werden.
6063
6063 wird häufig dort eingesetzt, wo Profilkomplexität und Oberflächenoptik wichtig sind.
Es eignet sich für Gehäuse, Rahmen, Schienen, Abdeckungen und Teile, die eine gleichmäßige eloxierte Oberfläche erfordern. Seine mechanischen Eigenschaften sind im Allgemeinen geringer als die von 6061, daher muss die Festigkeitsanforderung überprüft werden.
6082
6082 wird in europäischen Industrieanwendungen häufig dort eingesetzt, wo eine höhere strukturelle Festigkeit erforderlich ist.
Es kann für Maschinenrahmen, Transportgeräte und tragende Komponenten geeignet sein, abhängig vom Profildesign und der Materialverfügbarkeit.
Die Legierung sollte für den gesamten Fertigungsweg ausgewählt werden. Extrudierbarkeit, Festigkeit, Bearbeitbarkeit, Anforderungen an die Oberflächenbehandlung und regionale Verfügbarkeit müssen alle berücksichtigt werden.
Typische industrielle Anwendungen
Automatisierungstechnik
CNC-bearbeitete Profile werden für Maschinenrahmen, Montageschienen, Aktuatorhalterungen, Schutzvorrichtungen und Lineareinheiten verwendet.
Die Extrusion erzeugt den langen Strukturabschnitt, während die CNC-Bearbeitung die Positionierungslöcher, Montageflächen und Endverbindungen hinzufügt.
Robotik- und AGV-Systeme
Typische Teile umfassen Roboterrahmen, Sensorhalterungen, Batteriegehäuse, Motorhalterungen und Strukturprofile für AGVs und AMRs.
Eine einzige Basiseinheit kann oft in verschiedene Längen geschnitten und mit unterschiedlichen Lochmustern für mehrere Fahrzeugmodelle bearbeitet werden.
Elektronik und Wärmemanagement
Extrudiertes Aluminium wird häufig für Elektronikgehäuse, Stromversorgungsgehäuse und Kühlkörperkomponenten verwendet.
Das Profil kann Kühlrippen, Leiterplattenschienen oder interne Kanäle enthalten. Die CNC-Bearbeitung fügt dann Anschlussöffnungen, Befestigungslöcher und kontrollierte Kontaktflächen hinzu.
Medizinische und optische Geräte
Medizinische Instrumente, optische Systeme und Sensorgeräte erfordern oft saubere Oberflächen, präzise Bohrbilder und stabile Befestigungselemente.
Diese Anwendungen können auch Materialrückverfolgbarkeit, kontrollierte Oberflächenbehandlung und Berichte zur Maßkontrolle erfordern.
Industrielle 3D-Drucker
Große Industriedrucker verwenden Aluminiumprofile für Rahmen, Portale, Rückenplatten und Führungsstrukturen.
Die CNC-Bearbeitung fügt Schienenmontageflächen, Ausrichtungsbohrungen, Endanschlüsse und Kabelöffnungen hinzu, die nicht direkt während der Extrusion geformt werden können.
Designüberlegungen für CNC-bearbeitete Aluminiumprofile
Klare Bezugspunkte angeben
Die Zeichnung sollte die Flächen oder Merkmale identifizieren, die die Position der bearbeiteten Details steuern.
Extrudierte Oberflächen weisen größere Maßabweichungen auf als CNC-gefräste Oberflächen. Wird eine Lochposition von einer unkontrollierten Außenwand aus gemessen, können Abweichungen im Profil das Ergebnis beeinflussen.
Für kritische Baugruppen kann es erforderlich sein, dass der Lieferant zuerst eine Referenzfläche bearbeitet und diese als Bezugspunkt für spätere Operationen verwendet.
Platz zum Spannen lassen
Das Profil muss sicher gehalten werden, ohne kosmetische Oberflächen zu beschädigen oder dünne Wände zu verformen.
Ein Bauteil mag in CAD einfach aussehen, kann aber schwierig zu bearbeiten sein, wenn jede äußere Oberfläche gekrümmt, dünn oder funktionell wichtig ist.
Flache Positionierungsbereiche und geeignete Spannzonen sollten, wo immer möglich, berücksichtigt werden. Temporäre Vorrichtungsmerkmale können auch nach der Bearbeitung hinzugefügt und bei Bedarf entfernt werden.
Unnötig dünne Wände vermeiden
Dünne Wände können sich beim Extrudieren, Schneiden und CNC-Bearbeiten bewegen. Sie können sich auch unter Spanndruck verformen.
Es gibt keine einzige Mindestwandstärke, die für jede Extrusion gilt. Die praktische Grenze hängt ab von:
Eine Designprüfung ist in der Regel erforderlich, bevor die endgültige Wandstärke bestätigt wird.
Werkzeugzugang berücksichtigen
Ein Merkmal muss vom Schneidwerkzeug erreichbar sein.
Tiefe Taschen, schmale interne Schlitze und Löcher nahe an Innenwänden erfordern möglicherweise lange Werkzeuge oder zusätzliche Einrichtvorgänge. Diese Anordnungen können die Zykluszeit erhöhen und die Bearbeitungsstabilität verringern.
Das Ändern der Merkmalposition oder ein leichtes Öffnen des Werkzeugwegs kann die Produktion vereinfachen, ohne die Funktion des Bauteils zu ändern.
Unterstützung für lange Bauteile planen
Lange Aluminiumprofile können sich unter ihrem Eigengewicht biegen oder während der Bearbeitung vibrieren.
Die Vorrichtung kann mehrere Stützpunkte entlang der Länge des Bauteils erfordern. Diese Stützen sollten das Profil halten, ohne es in eine künstliche Position zu zwingen, die sich nach dem Entspannen ändert.
Für sehr lange Profile müssen auch der Maschinenweg und die Datumstransfer zwischen den Bearbeitungspositionen überprüft werden.
Bearbeitungssequenz überprüfen
Die Reihenfolge, in der Material entfernt wird, kann die Ebenheit und Geradheit beeinflussen.
Wo immer möglich, sollte die Bearbeitung über das gesamte Bauteil hinweg ausgewogen sein. Grobbearbeitung und Feinbearbeitung können auch getrennt werden, damit sich Spannungen absetzen können, bevor kritische Oberflächen fertiggestellt werden.
Dünnwandige Strukturprofile erfordern möglicherweise leichtere Bearbeitungsbedingungen als massive Aluminiumblöcke.
Oberflächenbehandlung berücksichtigen
Anodisieren und Pulverbeschichten verändern den Zustand der fertigen Oberfläche.
Kritische Passungen, Gewindebereiche und elektrische Kontaktflächen sollten auf der Zeichnung angegeben werden. Diese Bereiche erfordern möglicherweise Abdecken, Schutzstopfen oder eine Nachbearbeitung.
Die visuelle Richtung von gebürsteten oder sandgestrahlten Oberflächen sollte ebenfalls vereinbart werden, wenn das Aussehen wichtig ist.
Klarheit bei kritischen Toleranzen
Anstatt enge Toleranzen auf das gesamte Bauteil anzuwenden, identifizieren Sie die Merkmale, die sich direkt auf Montage und Funktion auswirken. Diese Anforderungen können dann im Vergleich zum Profildesign, dem Bearbeitungsprozess und der Prüfmethode überprüft werden.
Kritische Maße sollten mit klaren Funktionsbezugsdaten verknüpft werden. Dies ist besonders wichtig für lange oder dünnwandige Profile, bei denen Geradheit, Verwindung und Spanndruck die Lochposition und Ebenheit beeinflussen können.
Fallstudie: Aluminium-Extrusionsrahmen für einen industriellen 3D-Drucker
Für den Hauptrahmen eines industriellen 3D-Druckers wurde eine lange Aluminium-Rückplatte benötigt. Die vollständige Bearbeitung des Bauteils aus einer dicken Platte hätte eine große Materialmenge entfernt, daher wurde eine kundenspezifische Extrusion für die Hauptstruktur verwendet, gefolgt von CNC-Bearbeitung für die Führungsschienen-Montageflächen, das Lochmuster und die Endmerkmale.
Die größte Herausforderung war die Geradheit. Das dünnwandige Profil konnte sich biegen, wenn Restspannungen während des Abkühlens und Bearbeitens freigesetzt wurden. Um dies zu kontrollieren, wurden die Profile vor der Bearbeitung geprüft, entlang ihrer Länge unterstützt und mit begrenztem Druck gespannt.
Kritische Montagebereiche wurden nach der CNC-Bearbeitung erneut überprüft, wobei Dimensionsberichte vor dem Versand bereitgestellt wurden. Dieser Fall zeigt, dass bei langen strukturellen Extrusionen die Wandstärke, Geradheit und die Bearbeitungsunterstützungsmethode überprüft werden sollten, bevor die Extrusionsdüse fertiggestellt wird.
CNC-Aluminium-Extrusionsdienstleistungen bei XY-Global
XY-Global unterstützt kundenspezifische Aluminium-Extrusionsprojekte von der Profilprüfung über die CNC-Bearbeitung, Oberflächenveredelung bis hin zur Endkontrolle.
Unsere Bearbeitungsdienstleistungen umfassen Bohren, Gewindeschneiden, Fräsen, Nuten, Taschenfräsen, Planfräsen und Mehrseitenbearbeitung. Wir können auch Schneiden, Entgraten, Eloxieren, Pulverbeschichten, Teilemarkierung und Montage gemäß Zeichnung koordinieren.
Vor der Produktion prüft unser Engineering-Team:
Diese Überprüfung ist besonders wichtig für lange, hohle oder dünnwandige Profile.
Die Inspektion kann Standard-Maßkontrollen, KMG-Messungen und bei Bedarf maßgeschneiderte Berichte umfassen. Fertige Teile können auch einzeln verpackt werden, um eloxierte, lackierte oder andere kosmetische Oberflächen während des Versands zu schützen.
Fazit
CNC-Bearbeitung und Aluminiumextrusion sind am effektivsten, wenn sie von Anfang des Projekts an gemeinsam geplant werden.
Ein geeignetes Profil kann Materialverschwendung reduzieren und die Bearbeitungszeit verkürzen. Eine klare Bezugs-, Spann- und Unterstützungsstrategie kann dann dazu beitragen, konsistente Abmessungen beizubehalten, wenn Löcher, Schlitze, Montageflächen und andere lokale Merkmale hinzugefügt werden.
Das Verfahren eignet sich besonders für lange Bauteile, Hohlprofile, wiederkehrende Querschnitte und industrielle Teile mit mittlerem bis hohem Volumen. Für frühe Prototypen oder Teile mit komplexer dreidimensionaler Geometrie kann die Bearbeitung aus dem Vollen immer noch die praktischere Option sein.
Für eine Herstellbarkeitsprüfung oder ein Angebot senden Sie XY-Global Ihre 2D-Zeichnung, 3D-Modell, Legierungsanforderung, erwartete Menge, Oberflächengüte und kritische Toleranzen.
Häufig gestellte Fragen zu CNC-Aluminium-Extrusion
Kann eine Standard-Aluminium-Extrusion CNC-bearbeitet werden?
Ja. Standardprofile können geschnitten, gebohrt, mit Gewinde versehen und gefräst werden, um kundenspezifische Bauteile herzustellen.
Profilgröße, Legierung, Geradheit, verfügbare Spannflächen und Bearbeitungszugabe sollten vor der Produktion überprüft werden.
Sollte die CNC-Bearbeitung vor oder nach dem Eloxieren erfolgen?
Die meisten Bearbeitungen werden vor dem Eloxieren abgeschlossen. Erdungspunkte, elektrische Kontaktbereiche, Lagerpassungen und andere funktionale Oberflächen erfordern jedoch möglicherweise Abdecken oder Nachbearbeitung nach der Endbearbeitung.
Können lange Aluminium-Strangpressprofile präzise bearbeitet werden?
Ja, vorausgesetzt, Maschine, Vorrichtung und Stützmethode sind für die Bauteillänge geeignet.
Lange Profile erfordern möglicherweise mehrere Stützen, kontrollierten Spanndruck und eine klare Bezugspunktestrategie. Sehr lange Teile müssen möglicherweise auch während der Bearbeitung neu positioniert werden.
Ist ein stranggepresstes Profil immer günstiger als die Bearbeitung aus dem Vollen?
Nein. Die Extrusionsmatrize, die Mindestproduktionsmenge und die Entwicklungsarbeiten am Profil müssen in den Vergleich einbezogen werden. Extrusion ist in der Regel wirtschaftlicher, wenn derselbe Querschnitt wiederholt wird und das Produktionsvolumen die Werkzeugkosten rechtfertigt.
Kann ein Extrusionsprofil für mehrere Teile verwendet werden?
Ja. Ein Profil kann oft in verschiedene Längen geschnitten oder mit verschiedenen Löchern, Schlitzen und Endmerkmalen bearbeitet werden. Dies kann die Anzahl der Extrusionsmatrizen reduzieren, die für eine Produktfamilie benötigt werden, vorausgesetzt, der Hauptquerschnitt bleibt für jede Komponente geeignet.






Aktie:
Drahterodieren: Präzisionsschneiden für gehärtete Metallteile
Gehäuse aus Aluminiumdruckguss für Antennen: Werkstoffe, EMI-Abschirmung und Abdichtung