


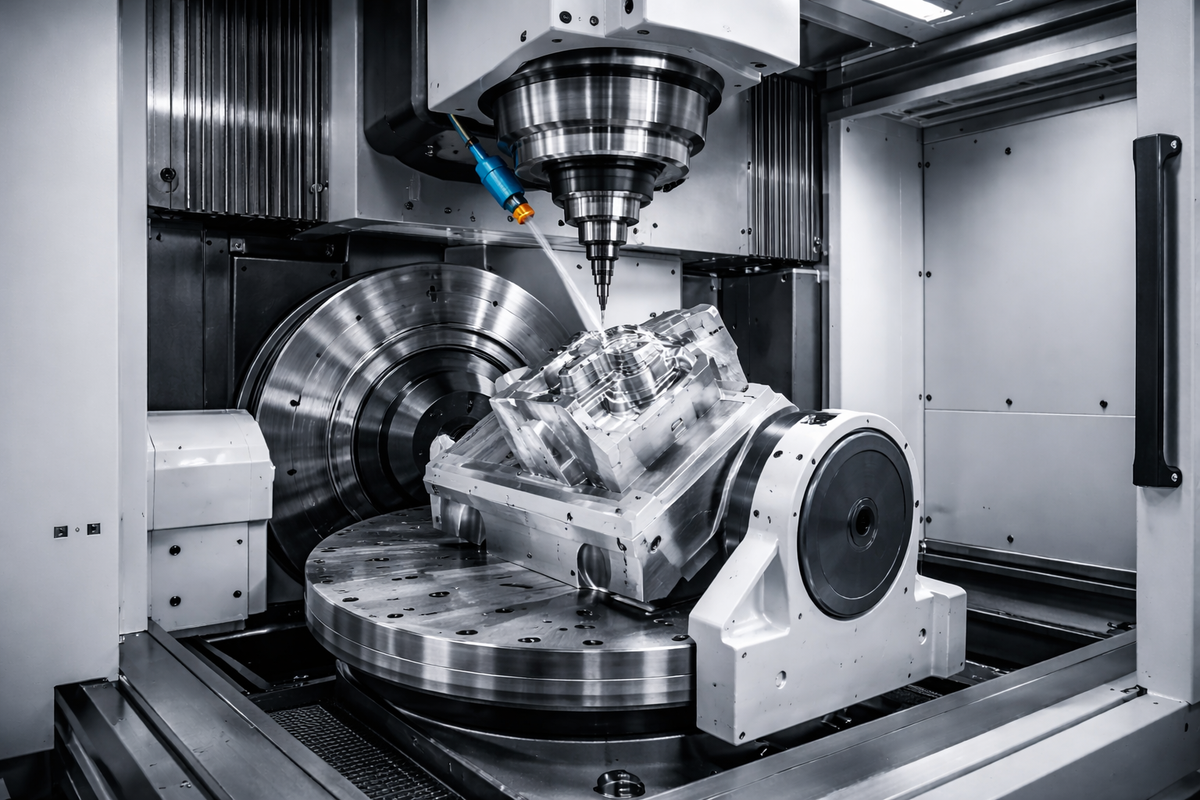
Die CNC-Bearbeitung wird in großem Umfang für die Herstellung von Präzisionsbauteilen in Branchen wie Medizintechnik, Robotik, Automobilbau, Luft- und Raumfahrt, Halbleiterausrüstung und Industrieautomation eingesetzt.
Dennoch können Hersteller auch mit modernen CNC-Maschinen auf Probleme stoßen wie:
- instabile Abmessungen
- übermäßiger Werkzeugverschleiß
- Bearbeitungsvibrationen
- mangelhafte Spanabfuhr
- Gewindefehler
- inkonsistente Oberflächengüte
Diese Probleme können die Produktionseffizienz senken, die Ausschussraten erhöhen und die Leistung des Endprodukts beeinträchtigen.
Das Verständnis der Ursachen für häufige CNC-Bearbeitungsprobleme hilft Ingenieuren dabei, Schnittparameter zu optimieren, die Prozessstabilität zu verbessern und eine gleichbleibende Teilequalität zu erzielen.
Dieser Artikel erläutert 23 praktische Probleme bei der CNC-Bearbeitung und entsprechende Lösungen, die auf realen Produktionserfahrungen basieren.
1. Wie beeinflussen Schnittparameter die Qualität der CNC-Bearbeitung?
Schnittparameter beeinflussen direkt die Schnittkraft, Wärmeentwicklung, Standzeit des Werkzeugs und Oberflächenqualität.
Die drei wichtigsten Bearbeitungsparameter sind:
- Schnittgeschwindigkeit
- Vorschubgeschwindigkeit
- Schnitttiefe
Unter diesen Parametern gilt:
- Die Schnittgeschwindigkeit hat den größten Einfluss auf die Standzeit und die Schnitttemperatur.
- Der Vorschub beeinflusst maßgeblich die Schnittkraft und das Oberflächenbild.
- Die Schnitttiefe erhöht direkt die Schnittbelastung.
Beispielsweise erhöht eine Vergrößerung der Schnitttiefe die Menge des pro Durchgang abgetragenen Materials, was die Schnittkraft signifikant steigert.
Ein ausgewogenes Verhältnis zwischen Geschwindigkeit, Vorschub und Schnitttiefe ist für eine stabile CNC-Bearbeitung unerlässlich.

2. Wie beeinflussen Schnittparameter die Schnittkraft?
Die Schnittkraft ändert sich je nach Bearbeitungsparameter unterschiedlich.
Allgemeine Bearbeitungserfahrung:
- Wenn sich die Schnitttiefe verdoppelt, steigt die Schnittkraft meist deutlich an.
- Bei Erhöhung des Vorschubs steigt die Schnittkraft, da mehr Material pro Umdrehung abgetragen wird.
- Eine Erhöhung der Schnittgeschwindigkeit kann die Schnittkraft unter manchen Bearbeitungsbedingungen leicht reduzieren, aber eine zu hohe Geschwindigkeit beschleunigt den Werkzeugverschleiß.
Daher bedeutet eine höhere Schnittgeschwindigkeit nicht immer eine bessere Produktivität.
Die optimale Bearbeitungsbedingung hängt ab von:
- Materialhärte
- Werkzeugmaterial
- Maschinensteifigkeit
- Kühlbedingungen
- georderter Oberflächengüte
3. Wie lässt sich feststellen, ob die Schnittkraft zu hoch ist?
In Produktionsumgebungen wird die Schnittkraft nicht immer direkt gemessen. Ingenieure bewerten die Bearbeitungsbedingungen meist anhand praktischer Indikatoren.
Häufige Anzeichen für eine übermäßige Schnittkraft sind:
Schlechte Spanabfuhr
Lange, verwickelte Späne können den Schneidvorgang behindern und die Werkstückoberfläche beschädigen.
Übermäßige Schnitttemperatur
Hohe Wärme beschleunigt den Werkzeugverschleiß und kann zu Maßinstabilität führen.
Abnormale Spanform oder -farbe
Die Spanfarbe kann einen groben Anhaltspunkt für die Schnitttemperatur geben.
Typische Referenz:
| Spanfarbe | Ungefähre Temperatur |
|---|---|
| Weiß | unter 200°C |
| Gelb | 220–240°C |
| Blau | 320–350°C |
| Violett/schwarz | über 500°C |
Die tatsächliche Temperatur variiert je nach Material, Werkzeugbeschichtung, Kühlmittel und Schnittbedingungen.
4. Warum kommt es bei der Bogenbearbeitung zu Reibung am CNC-Werkzeug?
Beim CNC-Drehen kann ein Werkzeug statt zu schneiden reiben, wenn die Werkzeuggeometrie nicht mit der programmierten Kontur übereinstimmt.
Häufige Ursachen sind:
- falsche Berechnung des Startpunkts
- falsche Schneidenradiuskompensation
- ungeeigneter Anfahrwinkel
- ungenügender Freiwinkel bei der Bearbeitung von konkaven Radien
Wenn beispielsweise der tatsächliche Werkstückdurchmesser erheblich vom programmierten Wert abweicht, kann die Nebenschneide das Material berühren, anstatt Späne abzutragen.
Lösungen:
- Werkzeuggeometrie überprüfen
- Schneidenradiuskompensation kontrollieren
- Werkstückabmessungen vor der Bearbeitung bestätigen

5. Wie lässt sich CNC-Werkzeugverschleiß reduzieren und die Standzeit verlängern?
Werkzeugverschleiß ist eines der häufigsten Probleme bei der CNC-Bearbeitung.
Hauptursachen sind:
Übermäßige Schnittgeschwindigkeit
Eine höhere Geschwindigkeit erhöht die Wärmeentwicklung und beschleunigt den Verschleiß der Wendeschneidplatte.
Falscher Vorschub
Ein zu hoher Vorschub erhöht die Schnittkraft, während ein zu niedriger Vorschub zu Reiben statt Schneiden führen kann.
Schlechte Kühlung
Unzureichendes Kühlmittel reduziert den Wärmeabtransport und verkürzt die Werkzeuglebensdauer.
Geringe Maschinensteifigkeit
Maschinenvibrationen verursachen ungleichmäßige Schnittlasten und vorzeitigen Werkzeugausfall.
Zur Verbesserung der Standzeit:
- Schnittparameter optimieren
- geeignete Wendeschneidplatten auswählen
- Werkzeugwechselzyklen steuern
- Spannsteifigkeit verbessern
6. Warum liegen CNC-Teile außerhalb der Toleranz?
Maßinstabilität ist eines der größten Probleme in der Präzisionsbearbeitung.
Häufige Gründe sind:
| Ursache | Lösung |
|---|---|
| Werkzeugverschleiß | Standzeit überwachen und Werkzeuge vor übermäßigem Verschleiß ersetzen |
| Werkstückbewegung | Spannmethode verbessern |
| Wärmeausdehnung | Kühlmittel und Bearbeitungstemperatur kontrollieren |
| Maschinenvibration | Steifigkeit verbessern |
| Falsche Kompensation | CNC-Offsets prüfen |
Ein neues Schneidwerkzeug erzeugt normalerweise stabile Abmessungen, da die Schnittkraft geringer ist.
Mit zunehmendem Verschleiß des Werkzeugs:
- nimmt der Schnittwiderstand zu
- können die Vibrationen zunehmen
- kann sich das Werkstück leicht in der Vorrichtung verschieben
Dies kann zu Maßabweichungen führen.
7. Warum schlagen CNC-Gewindebearbeitungen fehl?
Fehler bei der Gewindebearbeitung treten häufig bei Präzisionsbauteilen auf.
Typische Probleme sind:
- falsche Gewindetiefe
- beschädigtes Gewindeprofil
- zu großes oder zu kleines Gewinde
- mangelhafte Steigungsgenauigkeit
- Werkzeugvibration während des Gewindeschneidens
Für das Gewindedrehen gilt:
- Die Tiefe des Außengewindes beträgt normalerweise etwa 1,3 × Steigung.
- Die Tiefe des Innengewindes beträgt normalerweise etwa 1,08 × Steigung.
Die richtige Spindeldrehzahl, Werkzeuggeometrie und Schnittreihenfolge sind wichtig für die Herstellung präziser Gewinde.
Eine gängige Referenzformel:
Spindeldrehzahl = 1200 ÷ Steigung × Sicherheitsfaktor
Der tatsächliche Wert sollte angepasst werden gemäß:
- Material
- Gewindedurchmesser
- Maschinenleistung
- Empfehlung des Werkzeugherstellers
8. Wie beeinflusst der Eckenradius des Werkzeugs die Qualität beim CNC-Drehen?
Der Eckenradius des Werkzeugs beeinflusst direkt:
- Oberflächengüte
- Schnittkraft
- Vibrationsneigung
- Werkzeugfestigkeit
Ein größerer Eckenradius kann die Oberflächengüte verbessern, da er einen gleichmäßigeren Schnittpfad erzeugt.
Ein übermäßig großer Radius erhöht jedoch die Schnittkraft und kann Vibrationen verursachen, insbesondere bei der Bearbeitung von:
- dünnwandigen Teilen
- tiefen Kavitäten
- Komponenten mit geringer Steifigkeit
Typische Vorgehensweise:
- Schruppbearbeitung: größerer Eckenradius für Festigkeit
- Schlichtbearbeitung: Radius basierend auf Toleranz- und Oberflächenanforderung wählen
Die Wahl der korrekten Werkzeuggeometrie ist entscheidend für die Balance zwischen Produktivität und Qualität.
9. Wie sollten die CNC-Bearbeitungsparameter bei Änderung des Vorschubs angepasst werden?
Der Vorschub hat direkte Auswirkungen auf:
- Schnittkraft
- Spandicke
- Oberflächengüte
- Werkzeugverschleiß
Bei Erhöhung des Vorschubs sollten Spindeldrehzahl und Schnittbedingungen gemeinsam überprüft werden.
Eine gängige Anpassungsmethode in der Produktion ist:
- Erhöhen Sie den Vorschub vorsichtig, um die Produktivität zu steigern.
- Reduzieren Sie die Spindeldrehzahl leicht, falls die Schnittkraft oder Temperatur zu hoch wird.
- Überwachen Sie Spanform und Oberflächengüte nach der Anpassung.
Die korrekte Anpassung hängt ab von:
- Materialart
- Wendeplattengeometrie
- Werkzeugbeschichtung
- Maschinensteifigkeit
Eine einfache Erhöhung des Vorschubs ohne Optimierung anderer Parameter kann zu Folgendem führen:
- Werkzeugausbrüchen
- mangelhafter Oberflächengüte
- Maßabweichungen
10. Warum schadet eine Erhöhung der Schnittgeschwindigkeit manchmal CNC-Werkzeugen?
Viele Ingenieure gehen davon aus, dass eine höhere Schnittgeschwindigkeit immer die Effizienz verbessert. Eine übermäßige Schnittgeschwindigkeit kann jedoch die Standzeit des Werkzeugs erheblich verkürzen.
In einem angemessenen Bereich:
- kann eine höhere Schnittgeschwindigkeit die Produktivität verbessern
- kann die Schnittkraft leicht sinken
- können Späne mehr Wärme abführen
Wenn die Geschwindigkeit jedoch die Kapazität des Werkzeugs überschreitet:
- steigt die Schnitttemperatur rapide an
- beschleunigt sich der Verschleiß der Beschichtung
- sinkt die Festigkeit der Schneidkante
- kann es zum Werkzeugausfall kommen
Die richtige Schnittgeschwindigkeit hängt ab von:
- Werkstückmaterial
- Hartmetallsorte
- Beschichtungstechnologie
- Kühlmethode
- Bearbeitungsart
Für schwierige Materialien wie Edelstahl, Titanlegierungen und gehärtete Stähle ist die Verwaltung der Werkzeugstandzeit besonders wichtig.
11. Warum treten bei der CNC-Bearbeitung Vibrationsprobleme auf?
Bearbeitungsvibrationen, auch Rattern genannt, sind eine der häufigsten Ursachen für eine schlechte Oberflächenqualität.
Typische Symptome:
- sichtbare Vibrationsmarken
- instabile Abmessungen
- anomale Schnittgeräusche
- verkürzte Werkzeugstandzeit
Häufige Ursachen sind:
Übermäßiger Werkzeugüberhang
Eine lange Werkzeugauskragung reduziert die Steifigkeit und erhöht die Vibrationen.
Schwache Werkstückspannung
Eine mangelhafte Aufspannung ermöglicht es dem Werkstück, sich während des Schnitts zu bewegen.Falsche Schnittparameter
Zu aggressive Schnittbedingungen können die Stabilität der Maschine überschreiten.
Unzureichende Maschinensteifigkeit
Kleinere Maschinen können bei schweren Schnittoperationen an ihre Grenzen stoßen.
Lösungen:
- Werkzeugüberhang reduzieren
- Vorrichtungsdesign verbessern
- Schnittparameter optimieren
- stärkere Werkzeugaufnahmen wählen
Bei der Präzisions-CNC-Bearbeitung ist Steifigkeit oft wichtiger, als nur die Schnittgeschwindigkeit zu erhöhen.
12. Wie können Hersteller die Effizienz der CNC-Bearbeitung verbessern?
Die Verbesserung der CNC-Effizienz bedeutet nicht nur schnelleres Schneiden.
Ein stabiler Prozess erfordert die Optimierung von:
- Werkzeugbestückung
- Programmierung
- Inspektionsmethoden
- Produktionsplanung
Praktische Methoden umfassen:
Werkzeugeinsatz optimieren
Ein korrekt verwaltetes Standzeitsystem verhindert unerwartete Werkzeugausfälle.
Unnötige Werkzeugwechsel reduzieren
Für stabile Prozesse ist es meist besser, wenn ein Werkzeug einen kompletten Arbeitsgang ausführt, statt häufiger Wechsel.
Programmiereffizienz verbessern
Optimierte Werkzeugwege reduzieren:
- Luftschnittzeiten
- Werkzeugbewegungen
- Bearbeitungszykluszeiten
Geeignete Bearbeitungsstrategien nutzen
Hochgeschwindigkeitsbearbeitung nutzt typischerweise:
- höhere Schnittgeschwindigkeit
- höheren Vorschub
- geringere Schnitttiefe
Dadurch kann mehr Wärme mit den Spänen abgeführt werden und der Wärmeeintrag in das Werkstück reduziert sich.
13. Warum vibrieren oder brechen Stechwerkzeuge?
Stechoperationen sind empfindlicher als normales Drehen, da sich die Schnittkräfte auf eine schmale Schneide konzentrieren.
Häufige Ursachen:
Übermäßige Schnittkraft
Verursacht durch:
- zu große Schnitttiefe
- ungeeigneten Vorschub
- ungeeignete Wendeplattengeometrie
Geringe Werkzeugsteifigkeit
Verursacht durch:
- langen Werkzeugüberhang
- schwachen Werkzeughalter
- falsche Installation
Schlechte Spanabfuhr
Lange Späne können in der Nut hängen bleiben und die Wendeschneidplatte beschädigen.
Lösungen:
- Werkzeugüberhang verkürzen
- geeignete Nutbreite wählen
- Vorschub und Schnittgeschwindigkeit optimieren
- Kühlmittelausrichtung verbessern
14. Warum bewegen sich CNC-Teile während der Bearbeitung?
Teilebewegungen während der Bearbeitung sind ein Hauptgrund für Maßungenauigkeiten.
Häufige Ursachen:
- unzureichende Spannkraft
- fehlerhaftes Vorrichtungsdesign
- übermäßige Schnittkraft
- verschlissene Spannbacken
- instabile Werkstückpositionierung
Wenn der Schnitt beginnt:
- ein neues Werkzeug erzeugt einen geringeren Widerstand
- die Abmessungen können anfangs stabil bleiben
Wenn das Werkzeug verschleißt:
- die Schnittkraft nimmt zu
- das Werkstück kann sich leicht verschieben
- die Abmessungen beginnen abzuweichen
Bei Präzisionsbauteilen ist die Spannvorrichtungskonstruktion genauso wichtig wie die Schnittparameter.
15. Wie kontrollieren CNC-Hersteller Programmierfehler?**
Eine falsche CNC-Programmierung kann die Fertigungsqualität direkt beeinträchtigen.
Häufige programmierbezogene Probleme sind:
- falsche Bearbeitungskoordinaten
- falsche Werkzeugkompensation
- ungeeignete Zyklusparameter
- falsche Referenzpunkte
Zum Beispiel erfordern CNC-Drehschruppzyklen wie G71 korrekte Parametereinstellungen und Referenzen im Programmablauf.
Um Programmierfehler zu reduzieren:
- überprüfen Sie Programme vor der Produktion
- führen Sie eine Erstmusterprüfung durch
- simulieren Sie Werkzeugwege, wenn möglich
- halten Sie standardisierte Programmierverfahren ein
16. Warum ist die CNC-Inspektion wichtig für die Fertigungsqualität?
Präzisionsfertigung ist ohne eine ordnungsgemäße Inspektion nicht vollständig.
Ein zuverlässiger CNC-Fertigungsprozess umfasst in der Regel:
Erstmusterprüfung (FAI)
Das erste fertiggestellte Teil wird vor der Massenproduktion vollständig geprüft.
Maßhaltigkeitsprüfung
Gängige Ausrüstung:
- KMG (Koordinatenmessgerät)
- Höhenmessgerät
- Mikrometer
- Messschieber
Prozessüberwachung
Hersteller überwachen:
- kritische Abmessungen
- Werkzeugverschleiß
- Oberflächengüte
- Bearbeitungskonsistenz
Für Hochpräzisionsbranchen wie Medizintechnik, Luft- und Raumfahrt sowie Halbleiterausrüstung ist die Inspektionsfähigkeit ein Schlüsselfaktor bei der Auswahl eines CNC-Bearbeitungslieferanten.
17. Wie beeinflussen Materialeigenschaften die CNC-Bearbeitungsleistung?
Unterschiedliche Materialien erfordern unterschiedliche Bearbeitungsstrategien.
Beispiele:
Aluminiumlegierungen
Eigenschaften:
- hervorragende Bearbeitbarkeit
- hohe Schnittgeschwindigkeit möglich
- gute Oberflächengüte
Herausforderungen:
- Spankontrolle
- Gratbildung
Edelstahl
Eigenschaften:
- hohe Festigkeit
- Neigung zur Kaltverfestigung
Herausforderungen:
- Werkzeugverschleiß
- Wärmeakkumulation
Kupferlegierungen
Eigenschaften:
- hervorragende Wärmeleitfähigkeit
Herausforderungen:
- klebrige Späne
- instabile Schnittbedingungen
Titanlegierungen
Eigenschaften:
- hohes Festigkeits-Gewichts-Verhältnis
Herausforderungen:
- geringe Wärmeleitfähigkeit
- hohe Schnitttemperatur
Die Auswahl der korrekten Werkzeuge und Parameter entsprechend den Materialeigenschaften ist für eine stabile Produktion unerlässlich.
18. Wie können Probleme beim Tieflochbohren reduziert werden?
Tieflochbohren ist anspruchsvoll, da die Spanabfuhr mit zunehmender Lochtiefe schwierig wird.
Häufige Probleme sind:
- Bohrerbruch
- übermäßige Lochabweichung
- schlechte Oberflächengüte
- Überhitzung
Praktische Lösungen sind:
Verbesserung der Spanabfuhr
Eine geeignete Nutgeometrie hilft, Späne reibungslos zu entfernen.
Reduzierung der Bohrerablenkung
Eine kürzere Bohrerlänge verbessert die Steifigkeit.
Optimierung der Bohrparameter
Ein zu hoher Vorschub kann die Schneidkante überlasten.
Verwendung einer geeigneten Bohrergeometrie
Bei Edelstahl und schwierigen Materialien hilft eine korrekte Schneidenpräparation, Abrutschen und übermäßige Schnittkräfte zu verhindern.
Bei tiefen Löchern ist Stabilität in der Regel wichtiger als maximale Schnittgeschwindigkeit.
19. Wie beeinflusst die Materialvorbereitung die CNC-Bearbeitungsqualität?
Der Ausgangszustand des Materials kann die Genauigkeit des Endteils beeinflussen.
Gängige Vorbereitungsmethoden sind:
- Bearbeitung eines Teils aus einem Rohling
- Bearbeitung mehrerer Teile aus einer Stange
- Vollstangenbearbeitung
Materialfaktoren, die die Bearbeitung beeinflussen, sind:
- Eigenspannungen
- Schwankungen der Materialhärte
- Gefügestruktur
- Wärmebehandlungszustand
Bei Gewindebauteilen kann eine instabile Materialstruktur zu Folgendem beitragen:
- ungleichmäßige Gewindeformung
- Maßabweichungen
- schlechte Oberflächenqualität
Die Auswahl qualifizierter Rohmaterialien und die Kontrolle der Wareneingangsprüfung sind wichtige Schritte vor Beginn der Bearbeitung.
20. Wie kann CNC-Makroprogrammierung die Produktionseffizienz verbessern?
Bei wiederkehrenden CNC-Bearbeitungsvorgängen kann die Makroprogrammierung die Produktionseffizienz verbessern.
Zu den Vorteilen gehören:
- kürzere Programme
- einfachere Parameteranpassung
- reduzierte Programmierwiederholungen
- verbesserte Prozesskonsistenz
Typische Anwendungen:
- wiederkehrende Bohrmuster
- variable Bearbeitungsabmessungen
- kundenspezifische Produktionszyklen
Die Makroprogrammierung sollte jedoch mit einer ordnungsgemäßen Prozesssteuerung kombiniert werden. Ein gut geschriebenes Programm kann falsche Werkzeuge, schlechte Spannvorrichtungen oder ungeeignete Schnittbedingungen nicht ausgleichen.
21. Wie kann die Lochgenauigkeit bei der CNC-Bearbeitung verbessert werden?
Lochbearbeitungsprobleme sind bei Präzisionsbauteilen häufig.
Typische Defekte sind:
- übermäßiger Rundlauffehler
- falscher Durchmesser
- schlechte Oberflächengüte
- Lochpositionsabweichung
Mögliche Ursachen:
- unzureichende Steifigkeit des Bohrers
- Werkzeugablenkung
- falsche Schnittparameter
- instabile Werkstückspannung
Lösungen:
- kürzere und steifere Werkzeuge verwenden
- Bohren mit geeigneten Parametern durchführen
- Reib- oder Bohroperationen verwenden, wenn engere Toleranzen erforderlich sind
- kritische Löcher mit Präzisionsmessgeräten prüfen
Für hochpräzise Löcher sollte die Bearbeitungsstrategie basierend auf Folgendem ausgewählt werden:
- Toleranzanforderung
- Lochtiefe
- Material
- Produktionsvolumen
22. Wie kann die Spanabfuhr beim CNC-Drehen verbessert werden?
Eine schlechte Spankontrolle kann die Produktion unterbrechen und bearbeitete Oberflächen beschädigen.
Häufige Spanprobleme:
- lange, verwickelte Späne
- Spanstau
- verkratzte Oberflächen
- instabiler Schnitt
Eine effektive Spankontrolle hängt ab von:
Geeignete Schnittparameter
Vorschub und Schnitttiefe beeinflussen die Spanform stark.
Korrekte Wendeplattengeometrie
Verschiedene Spanbrecher sind für unterschiedliche Materialien und Arbeitsgänge konzipiert.
Richtige Werkzeugpositionierung
Eine falsche Werkzeughöhe oder ein falscher Schnittwinkel kann die Spanbrecherleistung verringern.
Bei kleinen Innendrehoperationen ist besondere Aufmerksamkeit erforderlich, da der Raum für die Spanabfuhr begrenzt ist.
23. Was ist bei der CNC-Bearbeitung von Kupferbauteilen zu beachten?
Kupfer und Kupferlegierungen haben eine hervorragende Wärmeleitfähigkeit, können aber schwierig zu bearbeiten sein.
Häufige Probleme sind:
- klebrige Späne
- schlechte Spanbruchbildung
- instabiler Schnitt
- Oberflächenspuren
Für die Innenbearbeitung von Kupfer:
- ein geeigneter Eckenradius kann die Schnittstabilität verbessern
- geeignete Schnittparameter helfen, Späneansammlungen zu verhindern
- scharfe Schneidkanten reduzieren die Materialverformung
Für einige Kupferanwendungen kann die Vergrößerung des Eckenradius von R0,4 auf R0,8 die Oberflächengüte verbessern, die endgültige Auswahl hängt jedoch ab von:
- Teilegeometrie
- Wandstärke
- Toleranzanforderung
Wie CNC-Hersteller die Bearbeitungsqualität kontrollieren
Das Lösen von CNC-Bearbeitungsproblemen erfordert mehr als nur das Anpassen von Schnittparametern.
Ein zuverlässiger CNC-Bearbeitungslieferant benötigt ein vollständiges Qualitätskontrollsystem, das den gesamten Produktionsprozess abdeckt.
1. Technische Prüfung und DFM-Analyse
Vor der Produktion prüfen Ingenieure:
- Teilegeometrie
- Bearbeitungsschwierigkeit
- Toleranzanforderungen
- Anforderungen an die Oberflächengüte
- Design der Spannvorrichtung
Frühes DFM-Feedback hilft, Produktionsprobleme zu vermeiden, bevor die Bearbeitung beginnt.
2. Präzisionsbearbeitungsgeräte
Eine stabile Bearbeitung erfordert geeignete Ausrüstung.
Typische CNC-Fähigkeiten umfassen:
- 3-Achsen-CNC-Bearbeitung
- 4-Achsen-CNC-Bearbeitung
- 5-Achsen-CNC-Bearbeitung
- CNC-Drehen
- Langdrehen (Swiss Machining)
- Drahterosion (EDM)
Verschiedene Maschinen werden ausgewählt nach:
- Teilekomplexität
- Material
- Toleranzanforderung
- Produktionsvolumen
3. Prozessinspektion und -messung
Qualitätskontrollmethoden umfassen:
- KMG-Inspektion
- Maßhaltigkeitsmessung
- Rauheitsprüfung
- Materialüberprüfung
- Erstmusterprüfung
Für kritische Maße können Inspektionsberichte zur Bestätigung der Übereinstimmung mit den Kundenzeichnungen bereitgestellt werden.
4. Werkzeug- und Prozessmanagement
Produktionsstabilität hängt ab von:
- kontrollierten Werkzeugwechselzyklen
- optimierten Schnittparametern
- standardisierten Bearbeitungsverfahren
- erfahrenem Personal
Ein ausgereifter Bearbeitungsprozess reduziert:
- Ausschussrate
- Nacharbeit
- Lieferrisiko
Warum XY-GLOBAL für CNC-Bearbeitungsprojekte wählen?
Bei XY-GLOBAL bieten wir Präzisionsfertigungslösungen für Kunden in den Bereichen Medizintechnik, Robotik, Automatisierung, Automobilindustrie, Halbleitertechnik und Industrieausrüstung.
Unsere Fähigkeiten umfassen:
- CNC-Bearbeitung
- CNC-Drehen
- 3/4/5-Achsen-Fräsen
- Druckguss
- MIM/CIM
- Blechbearbeitung
- Oberflächenveredelung
- Präzisionsinspektion
- Montagedienstleistungen
Mit technischer Unterstützung von der DFM-Prüfung bis zur Massenproduktion helfen wir Kunden, Bearbeitungsrisiken zu reduzieren und die Zuverlässigkeit der Teile zu verbessern.
Unser Qualitätsmanagementsystem unterstützt Projekte, die eine strikte Maßkontrolle und konsistente Produktionsleistung erfordern.
Egal, ob Sie Prototypenbearbeitung oder eine Serienfertigung benötigen, unser Team kann Ihre Zeichnungen prüfen und praktische Fertigungsempfehlungen geben.
Senden Sie uns Ihre 2D-Zeichnungen oder 3D-CAD-Dateien für eine Prüfung der Machbarkeit und ein Angebot.
FAQ
1. Was sind die häufigsten Probleme bei der CNC-Bearbeitung?
Die häufigsten CNC-Bearbeitungsprobleme umfassen Maßinstabilität, Werkzeugverschleiß, Vibrationen, schlechte Spanabfuhr, Gewindefehler und Probleme mit der Oberflächengüte.
2. Wie kann die Genauigkeit der CNC-Bearbeitung verbessert werden?
Die Genauigkeit der CNC-Bearbeitung kann durch Optimierung der Schnittparameter, Auswahl geeigneter Werkzeuge, Verbesserung der Steifigkeit der Spannvorrichtung, Temperaturkontrolle und präzise Inspektion verbessert werden.
3. Warum brechen CNC-Werkzeuge während der Bearbeitung?
Werkzeugbruch wird meist durch zu hohe Schnittkräfte, Vibrationen, falsche Schnittparameter, unzureichende Steifigkeit oder falsche Werkzeugwahl verursacht.
4. Wie stellen CNC-Hersteller die Teilequalität sicher?
Professionelle CNC-Hersteller verwenden DFM-Prüfungen, Prozesskontrolle, Werkzeugmanagement, KMG-Inspektionen und Erstmusterprüfungen, um eine gleichbleibende Qualität aufrechtzuerhalten.
5. Welche Informationen werden für ein Angebot zur CNC-Bearbeitung benötigt?
Ein CNC-Bearbeitungslieferant benötigt normalerweise:
- 2D-Zeichnungen
- 3D-CAD-Dateien
- Materialanforderungen
- Menge
- Anforderungen an die Oberflächengüte
- Toleranzvorgaben


Aktie:
Lieferant für kundenspezifische Aluminiumdruckgussteile für OEM-Komponenten
CNC-Bearbeitung für die optische Industrie verstehen